-

-

-

-

-
+7 (351) 247 83 82Время работы:
Пн - Птн с 9:00 до 17:00
Сб, Вс - выходной
|
14.01.2019
Как отмыть паркет и ламинат от грязи?
14.12.2018
Продажа паркетной доски «Карелиа Урбан Соул»
|
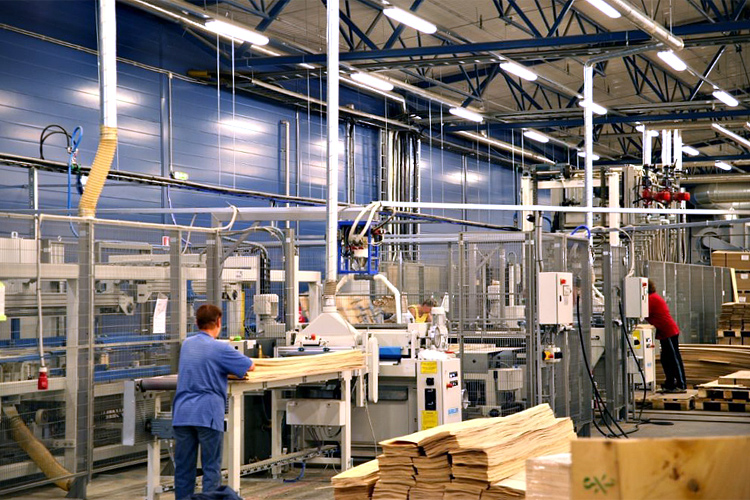
Механическая обработка паркетных досокПаркетная доска без специальной фабричной обработки не была бы такой гладкой. Давайте рассмотрим, как ее обрабатывают на фабрике. Штабеля собранных досок высотой до 1500 мм и шириной 1200 мм поступают на полуавтоматическую линию механической обработки паркетных досок. Отличительной особенностью линии является наличие автоматических устройств для разборки штабеля и подачи досок в трехцилиндровый шлифовальный станок, кантования их лицевой стороной вниз после широколенточного станка, обработки обоих торцов укороченных досок произвольной длины за один проход шипорезного станка и формирования штабеля обработанных досок. В состав линии входят:
На линии выполняются операции двукратной шлифовки лицевой поверхности досок и фрезерования паза и гребня на поперечных и продольных кромках.
Секретная технологияШтабель паркетных досок с приемного рольганга поступает на роликовый стол загрузочного устройства, которое состоит из подъемной платформы с роликовым столом, установленным в приямке глубиной около 1 м, и портальной фермы, продольные швеллеры которой служат направляющими для опорных роликов мостового толкателя, сдвигающего верхний ряд штабеля из шести досок на промежуточный транспортер. Швеллеры вертикальной П-образной балки, укрепленной на стенке приямка, служат направляющими для опорных роликов подъемной платформы. Подъем и опускание платформы осуществляет смонтированный между швеллерами гидроцилиндр, на штоке которого установлена звездочка, находящаяся в зацеплении с отрезком зубчатой цепи, закрепленной на балке и платформе. Мостовой толкатель перемещается двумя цепными передачами с общим приводом, на которых имеются роликовые упоры, соединенные с кулисами, установленными между роликами моста. Промежуточные приводные роликовые конвейеры с верхними и нижними приводными роликами, установленные перед трехбарабанным и широколенточным шлифовальными станками, производят подачу досок в станки.
|

|
В случае копирования информации с сайта, активная ссылка на наш сайт обязательна!
 Сроки выполнения работ
 Гарантии
 Скидки
 Отзывы